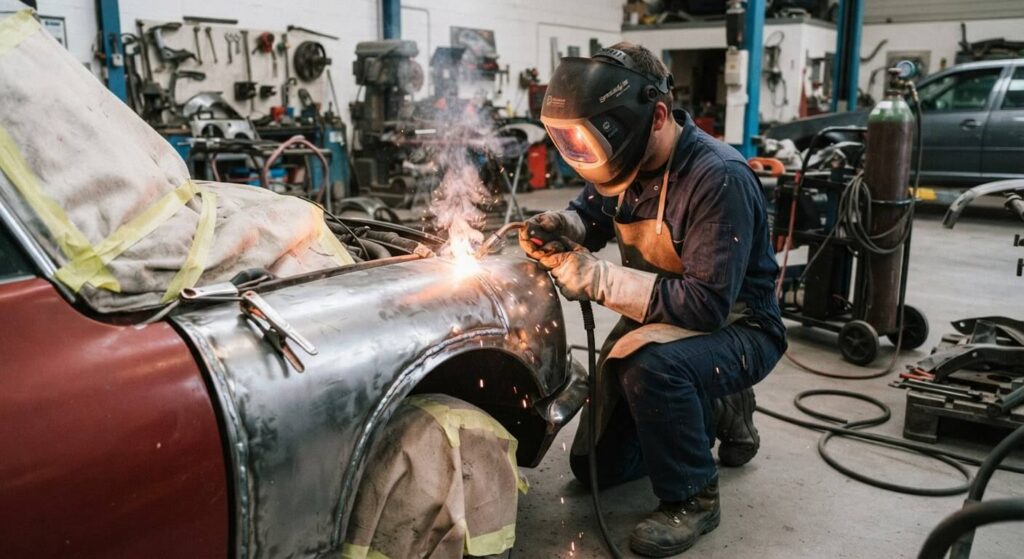
Pour souder de la tôle de carrosserie en acier, un mélange MAG à base d’argon et de CO2 reste le choix le plus courant, généralement autour de 92 % d’argon pour 8 % de CO2. Ce type de mélange offre un bon compromis entre pénétration, projections limitées et bel aspect du cordon, ce qui en fait une référence pour les réparations de carrosserie automobile.
Pourquoi le choix du gaz influence la qualité de la soudure ?
Le gaz ne sert pas uniquement à faire fonctionner le poste à souder, il joue un rôle direct sur le résultat final.
Protéger le bain de fusion de l’oxydation
Le gaz forme une enveloppe autour du bain de fusion et isole le métal chaud de l’oxygène de l’air. Sans cette protection, la soudure devient poreuse et perd en résistance, un défaut particulièrement critique lorsqu’il s’agit de ressouder un bas de caisse enfoncé ou un élément porteur soumis au contrôle technique.
Un cordon plus ou moins propre selon le mélange
La proportion de CO2 dans le mélange influence directement les projections et l’aspect du cordon. Un taux de CO2 plus faible limite généralement les projections et facilite le travail sur des tôles fines, tandis qu’un taux plus élevé peut améliorer la pénétration sur des épaisseurs plus importantes.
Quel gaz utiliser selon le type de soudage et de métal ?
Les mélanges argon/CO2 à faible teneur, autour de 3 à 8 % de CO2, conviennent bien aux tôles fines utilisées en carrosserie, car ils limitent l’échauffement et les déformations de la tôle. Pour l’acier inoxydable, un mélange ternaire argon/CO2/oxygène ou un mélange argon/hydrogène est souvent préféré selon l’application. Comparer les différentes compositions aide à trouver le gaz de soudage adapté pour travailler sur votre vehicule, en fonction de l’épaisseur de tôle et du métal concerné.
Les mélanges argon/CO2 pour l’acier de carrosserie
Ces mélanges restent la référence pour la majorité des réparations de carrosserie en acier courant, en soudage MAG manuel comme en poste semi-automatique.
Les alternatives pour l’inox et les tôles plus épaisses
Sur l’inox, un mélange plus riche en argon limite la corrosion du cordon. Sur des tôles plus épaisses, un taux de CO2 légèrement supérieur peut être préférable pour obtenir une pénétration suffisante.
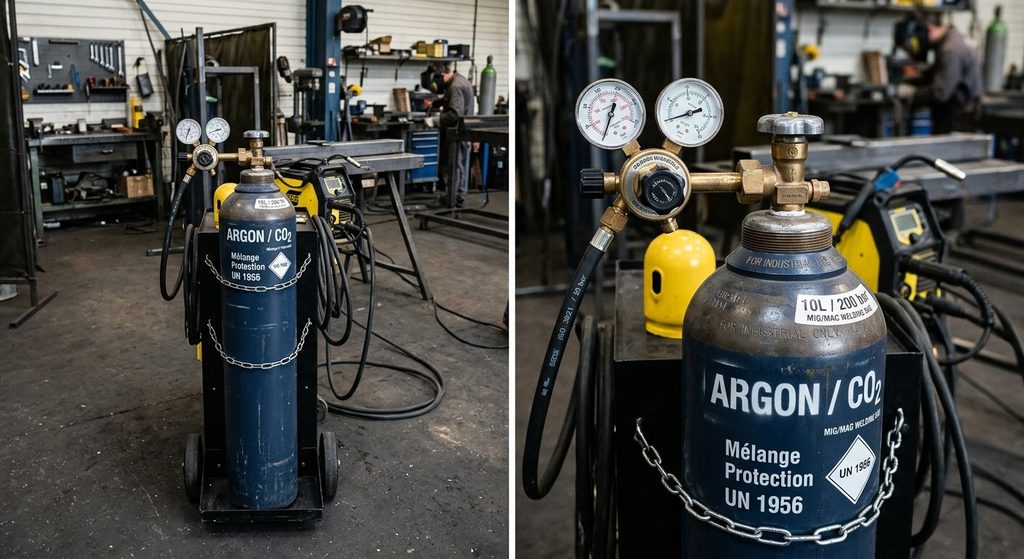
Comparatif des mélanges de gaz selon le métal travaillé
Un tableau de référence aide à visualiser rapidement quel mélange correspond à quel usage, avant d’affiner le choix avec un fournisseur de gaz.
Lire un tableau de mélanges gaz
Chaque fiche technique de gaz de soudage indique la composition exacte du mélange, souvent exprimée en pourcentage de CO2 dans l’argon, ainsi que la norme à laquelle le produit se conforme. Cette normalisation permet de comparer facilement deux mélanges de marques différentes pour une même application.
| Application | Mélange recommandé | Proportion de CO2 typique |
|---|---|---|
| Carrosserie, tôle fine en acier | Argon / CO2 | 3 à 8 % |
| Acier plus épais, structure | Argon / CO2 | 8 à 18 % |
| Acier inoxydable | Argon / CO2 / O2 ou Argon / Hydrogène | Proportion variable selon le mélange |
| Soudage TIG, tous métaux | Argon pur | 0 % |
Adapter le choix à son poste à souder
Tous les postes à souder n’acceptent pas les mêmes mélanges avec la même efficacité. Un poste MAG classique fonctionne bien avec un mélange argon/CO2 standard, tandis qu’un poste réglé pour l’arc pulsé tire souvent un meilleur rendu d’un mélange à plus faible teneur en CO2, plus adapté à ce mode de transfert du métal.
Quelques conseils pratiques avant de souder sa carrosserie
Trois points méritent d’être vérifiés avant de commencer les travaux :
- le débit de gaz doit être réglé selon les préconisations du fabricant du poste,
- la zone de travail doit rester à l’abri du vent, qui disperse la protection gazeuse,
- les tôles doivent être propres et dégraissées avant toute soudure.
Un réglage approximatif du débit ou une zone exposée aux courants d’air reste l’une des causes les plus fréquentes de soudures de mauvaise qualité sur un véhicule. Prendre le temps de régler correctement son poste avant de commencer évite souvent de devoir reprendre une soudure déjà effectuée. Cela garantit un meulage propre et facilite l’application des apprêts de finition, surtout si vous prévoyez ensuite une peinture complète de voiture.
Bien entretenir son matériel pour des résultats constants
Le choix du bon mélange de gaz ne suffit pas si le matériel de soudage n’est pas correctement entretenu.
Vérifier régulièrement le détendeur et les tuyaux
Le détendeur régule la pression du gaz à la sortie de la bouteille, et un réglage qui dérive avec le temps fausse le débit réellement délivré à la torche. Vérifier l’absence de fuite au niveau des raccords, notamment avec de l’eau savonneuse, évite une perte de protection gazeuse pendant la soudure, souvent responsable de porosités invisibles à l’œil nu avant un contrôle plus poussé.
Nettoyer la buse et le tube contact
Des projections accumulées dans la buse de la torche perturbent la diffusion du gaz autour du bain de fusion, même avec un mélange parfaitement adapté. Un nettoyage régulier à l’aide d’une pince ou d’un produit anti-adhérent limite ce phénomène. Le tube contact, qui guide le fil électrode, mérite aussi une vérification périodique, son usure pouvant provoquer une instabilité de l’arc et donc un cordon moins régulier sur la carrosserie.


